
 BIẾN TẦN ARINCO
 MOTOR GIẢM TỐC GIMO
 MÔ TƠ ĐIỆN 3 PHA
 MOTOR SERVO GIMO
 THIẾT BỊ ĐÓNG CẮT


Tìm theo nhóm sản phẩm
Xem tất cảTìm theo nhóm sản phẩm
Xem tất cả
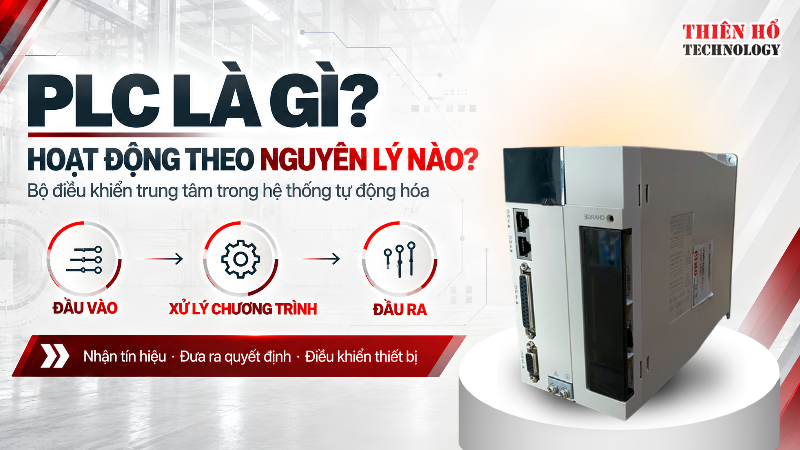
PLC là bộ điều khiển logic khả trình được sử dụng để giám sát và điều khiển máy móc, thiết bị hoặc dây chuyền sản xuất theo một chương trình đã được lập trình trước. Trong hệ thống tự động hóa, PLC thường đóng vai trò trung tâm tiếp nhận tín hiệu từ hiện trường, xử lý theo logic điều khiển và phát lệnh đến các thiết bị đầu ra.
Một hệ thống cơ bản có thể gồm các cảm biến, nút nhấn hoặc công tắc hành trình gửi tín hiệu về PLC. Sau khi xử lý các tín hiệu này, PLC có thể điều khiển contactor, van điện từ, biến tần, servo, đèn báo hoặc nhiều thiết bị khác theo trình tự đã được thiết kế.
Có thể hình dung PLC làm việc theo chuỗi: Tín hiệu đầu vào → PLC xử lý chương trình → tín hiệu đầu ra → thiết bị thực hiện
Ví dụ, trong một hệ thống băng tải, PLC có thể nhận tín hiệu từ cảm biến phát hiện sản phẩm, kiểm tra các điều kiện an toàn rồi mới cho phép motor chạy. Khi sản phẩm đến vị trí tiếp theo, PLC tiếp tục xử lý tín hiệu và điều khiển cơ cấu tương ứng. Toàn bộ trình tự có thể diễn ra tự động mà không cần người vận hành thực hiện từng thao tác riêng lẻ.
Điểm mạnh của PLC nằm ở khả năng thay đổi logic điều khiển bằng chương trình, thay vì phải thay đổi nhiều dây dẫn hoặc relay mỗi khi quy trình vận hành được điều chỉnh. PLC cũng có thể kết nối với HMI, biến tần, servo và các thiết bị truyền thông để tạo thành một hệ thống điều khiển tập trung hơn.
Vì vậy, để hiểu PLC là gì, có thể xem PLC như bộ phận tiếp nhận thông tin, đưa ra quyết định theo chương trình và điều khiển các thiết bị trong hệ thống. Ở phần tiếp theo, nguyên lý này sẽ được làm rõ thông qua chu trình quét của PLC: đọc đầu vào → xử lý chương trình → cập nhật đầu ra → lặp lại liên tục
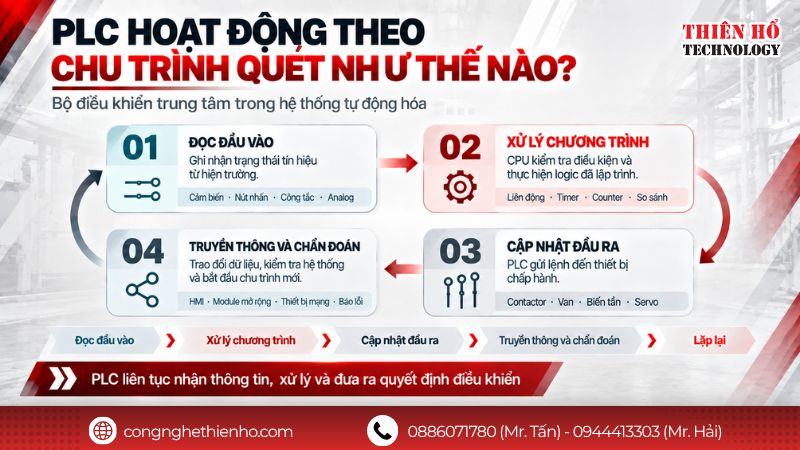
PLC hoạt động theo một chu trình xử lý được lặp lại liên tục, thường gọi là chu trình quét – Scan Cycle. Trong mỗi chu trình, PLC sẽ lần lượt đọc trạng thái đầu vào, thực hiện chương trình điều khiển, cập nhật đầu ra và xử lý các tác vụ nội bộ. Quá trình này diễn ra với tốc độ rất nhanh nên hệ thống có thể phản ứng gần như tức thời trước những thay đổi của máy móc và tín hiệu hiện trường.
Có thể hình dung nguyên lý cơ bản theo trình tự:
Đọc đầu vào → Thực hiện chương trình → Cập nhật đầu ra → Xử lý truyền thông và chẩn đoán → Lặp lại
1. PLC đọc trạng thái của các tín hiệu đầu vào
Ở đầu mỗi chu trình quét, PLC kiểm tra trạng thái của các tín hiệu đang được đưa về module đầu vào.
Các tín hiệu này có thể đến từ:
PLC ghi nhận trạng thái của các đầu vào vào vùng nhớ nội bộ. Chương trình điều khiển sau đó sử dụng dữ liệu trong vùng nhớ này để xử lý logic.
Ví dụ, một cảm biến trên băng tải phát hiện sản phẩm đi tới vị trí kiểm tra. PLC ghi nhận tín hiệu cảm biến đang ON và sử dụng trạng thái đó làm điều kiện để quyết định bước vận hành tiếp theo.
Điểm cần lưu ý là trong phần lớn chương trình PLC thông thường, CPU không liên tục đọc lại đầu vào vật lý tại từng câu lệnh. Trạng thái đầu vào thường được lấy ở đầu chu kỳ và lưu lại để chương trình xử lý trong lần quét đó.
2. CPU thực hiện chương trình điều khiển
Sau khi đọc đầu vào, CPU bắt đầu thực hiện chương trình mà kỹ sư đã lập trình.
Chương trình PLC có thể bao gồm nhiều dạng logic như:
Điều kiện liên động: Chỉ cho phép motor chạy khi tất cả điều kiện an toàn đã thỏa mãn.
CPU thực hiện chương trình theo thứ tự logic đã được thiết kế và xác định trạng thái đầu ra cần có ở cuối chu trình.
Ví dụ, với hệ thống bơm tự động, chương trình có thể kiểm tra:
Mức nước thấp + không có lỗi motor + chế độ Auto đang được chọn → cho phép bơm chạy.
Nếu một trong các điều kiện không còn thỏa mãn, PLC sẽ thay đổi kết quả điều khiển tương ứng.
3. PLC cập nhật tín hiệu đầu ra
Sau khi chương trình được xử lý xong, PLC cập nhật trạng thái mới cho các đầu ra.
Đầu ra của PLC có thể điều khiển trực tiếp hoặc gián tiếp:
Ví dụ, nếu chương trình xác định motor cần chạy, đầu ra tương ứng sẽ được kích hoạt để gửi lệnh đến contactor hoặc biến tần.
Nếu chương trình xác định xuất hiện điều kiện lỗi, PLC có thể ngắt lệnh chạy và đồng thời bật đèn cảnh báo hoặc gửi mã lỗi lên HMI.
Như vậy, đầu ra không đơn thuần phụ thuộc vào một tín hiệu đầu vào mà là kết quả của toàn bộ logic điều khiển được PLC xử lý trong chương trình.
4. PLC xử lý truyền thông, chẩn đoán và bắt đầu chu trình mới
Ngoài việc đọc đầu vào và điều khiển đầu ra, PLC còn phải xử lý nhiều tác vụ khác như giao tiếp với HMI, biến tần, servo, module mở rộng hoặc các PLC khác.
CPU cũng thực hiện các chức năng kiểm tra nội bộ để giám sát trạng thái bộ nhớ, chương trình và phần cứng.
Sau khi hoàn thành các tác vụ cần thiết, PLC quay lại bước đầu tiên và bắt đầu một chu trình quét mới.
Thời gian để hoàn thành một chu trình được gọi là Scan Time. Scan Time phụ thuộc vào nhiều yếu tố như độ dài chương trình, số lượng I/O, phép tính, số lượng thiết bị truyền thông và khả năng xử lý của CPU.
Với những ứng dụng thông thường, chu trình quét đủ nhanh để đáp ứng tốt các yêu cầu điều khiển máy. Tuy nhiên, những tín hiệu có tốc độ rất cao như encoder, xung tốc độ hoặc tín hiệu cần phản ứng tức thời có thể được xử lý bằng bộ đếm tốc độ cao, ngắt hoặc chức năng phần cứng chuyên dụng, thay vì chỉ dựa vào chu trình quét thông thường.
Có thể tóm tắt nguyên lý hoạt động của PLC như sau:
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Điểm cốt lõi trong nguyên lý hoạt động của PLC là quá trình nhận thông tin – xử lý theo chương trình – đưa ra quyết định – lặp lại liên tục. Chính chu trình này cho phép PLC điều khiển một hệ thống từ những logic đơn giản như bật/tắt motor đến các dây chuyền có nhiều thiết bị, điều kiện liên động và trình tự vận hành phức tạp.
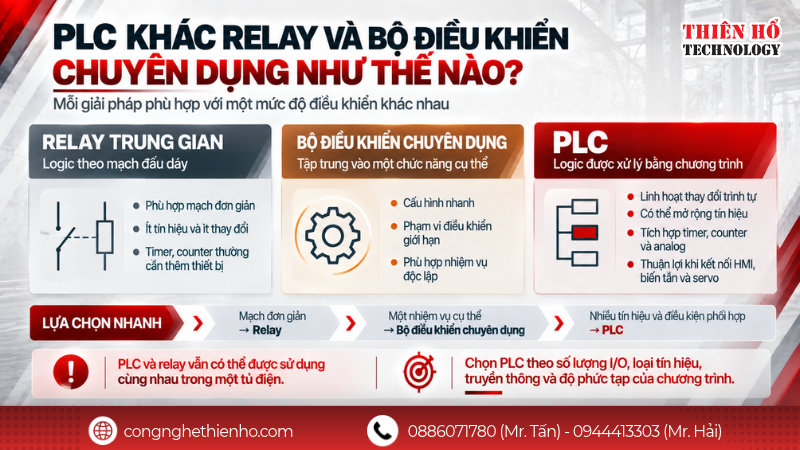
PLC, relay trung gian và các bộ điều khiển chuyên dụng đều có thể tham gia vào quá trình điều khiển máy, nhưng vai trò và mức độ linh hoạt của từng thiết bị rất khác nhau. Điểm khác biệt quan trọng nhất của PLC nằm ở khả năng xử lý logic bằng chương trình thay vì phụ thuộc hoàn toàn vào mạch đấu dây cố định.
Với hệ thống sử dụng relay trung gian, mỗi chức năng như tự giữ, liên động, trễ thời gian hoặc chuyển bước thường được thực hiện bằng các relay, timer và tiếp điểm đấu nối với nhau. Cách này phù hợp với những mạch điều khiển đơn giản, ít tín hiệu và ít thay đổi trong quá trình sử dụng.
Tuy nhiên, khi số lượng thiết bị tăng lên, mạch relay có thể trở nên phức tạp. Nếu cần thay đổi trình tự vận hành, bổ sung cảm biến hoặc thêm điều kiện liên động, kỹ thuật viên có thể phải chỉnh sửa lại nhiều dây dẫn và phần tử trong tủ điện.
PLC xử lý vấn đề này theo cách khác. Các tín hiệu đầu vào vẫn được đưa về PLC, nhưng phần lớn logic được thực hiện trong chương trình. Khi cần thay đổi quy trình, kỹ sư có thể điều chỉnh chương trình mà không phải thay đổi toàn bộ cấu trúc đấu dây.
Ví dụ, một hệ thống có ba băng tải yêu cầu:
Nếu sử dụng relay thuần túy, số lượng tiếp điểm và timer có thể tăng nhanh. Với PLC, các điều kiện này có thể được tổ chức trong chương trình và mở rộng dễ dàng hơn khi dây chuyền thay đổi.
PLC khác bộ điều khiển chuyên dụng ở khả năng lập trình
Một số thiết bị như bộ điều khiển nhiệt độ, bộ điều khiển mức hoặc bộ điều khiển PID được thiết kế để thực hiện một nhiệm vụ tương đối cụ thể. Chúng có ưu điểm là cấu hình nhanh và phù hợp với ứng dụng đơn giản.
PLC có phạm vi rộng hơn. Một PLC có thể cùng lúc xử lý: logic liên động → timer → counter → tín hiệu analog → truyền thông → điều khiển nhiều thiết bị
Nhờ đó, PLC phù hợp với các hệ thống cần nhiều điều kiện phối hợp hoặc có khả năng mở rộng trong tương lai.
Có thể so sánh ngắn gọn:
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Điều này không có nghĩa PLC luôn phải thay thế relay. Trong nhiều tủ điện, PLC và relay vẫn được sử dụng cùng nhau: PLC đảm nhiệm xử lý logic, còn relay trung gian được dùng để cách ly tín hiệu hoặc đóng cắt các mạch phù hợp.
Vì vậy, nên chọn PLC khi hệ thống có nhiều tín hiệu, nhiều điều kiện liên động, cần thay đổi chương trình hoặc cần kết nối với HMI, biến tần và các thiết bị tự động hóa khác. Với mạch rất đơn giản và ít thay đổi, relay hoặc bộ điều khiển chuyên dụng vẫn có thể là giải pháp phù hợp.
Khi lựa chọn PLC, cần dựa trên số lượng I/O, loại tín hiệu, yêu cầu truyền thông và mức độ phức tạp của chương trình điều khiển. Đây cũng là cách Thiên Hổ hỗ trợ khách hàng lựa chọn PLC phù hợp với từng máy và dây chuyền.
Thiên Hổ cung cấp các dòng PLC UniMAT, Wecon, Siemens cho nhiều ứng dụng như băng tải, máy đóng gói, hệ thống bơm, bồn khuấy, máy sản xuất và các dây chuyền tự động hóa công nghiệp.
Liên hệ Thiên Hổ để được tư vấn PLC theo đúng số lượng tín hiệu, yêu cầu điều khiển và cấu hình thực tế của hệ thống.