
 BIẾN TẦN ARINCO
 MOTOR GIẢM TỐC GIMO
 MÔ TƠ ĐIỆN 3 PHA
 MOTOR SERVO GIMO
 THIẾT BỊ ĐÓNG CẮT


Tìm theo nhóm sản phẩm
Xem tất cảTìm theo nhóm sản phẩm
Xem tất cả
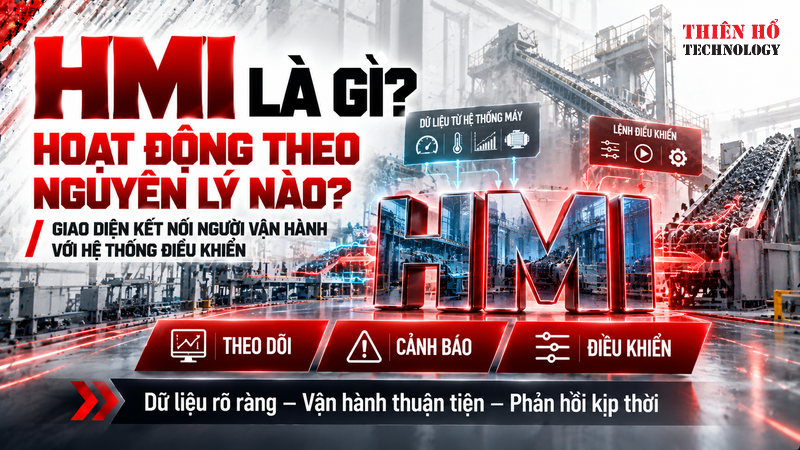
Trong nhà máy công nghiệp, người vận hành cần theo dõi máy móc, điều chỉnh thông số và phát hiện sự cố kịp thời. Với dây chuyền có nhiều motor, biến tần và thiết bị điều khiển, việc kiểm tra thủ công từng bộ phận có thể mất nhiều thời gian.
HMI (Human Machine Interface) là giao diện người và máy, cho phép người vận hành theo dõi dữ liệu, nhận cảnh báo và gửi lệnh điều khiển thông qua màn hình hoặc phần mềm. HMI thường được lắp trên tủ điện, hiển thị các thông số như tốc độ motor, dòng điện, nhiệt độ và trạng thái hoạt động.
Hiểu rõ HMI là gì và hoạt động theo nguyên lý nào giúp doanh nghiệp lựa chọn thiết bị phù hợp, đảm bảo khả năng kết nối với hệ thống hiện có và tránh đầu tư những chức năng không cần thiết.
Để hiểu rõ HMI là gì và hoạt động theo nguyên lý nào, trước tiên cần nắm được những thành phần cơ bản tạo nên một hệ thống HMI công nghiệp.
HMI có thể là màn hình cảm ứng độc lập hoặc phần mềm chạy trên máy tính, tùy quy mô sản xuất. Khi lựa chọn, doanh nghiệp cần chú ý đến khả năng kết nối, số lượng thông số giám sát, khả năng lưu dữ liệu và điều kiện môi trường để đảm bảo vận hành ổn định.
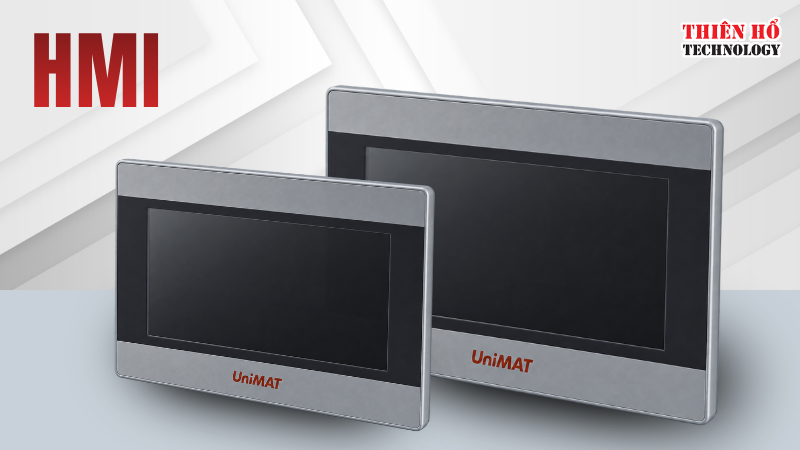
Về cơ bản, HMI hoạt động bằng cách trao đổi dữ liệu hai chiều giữa người vận hành và hệ thống điều khiển. PLC xử lý tín hiệu và thực hiện logic điều khiển, còn HMI hiển thị thông tin và tiếp nhận lệnh từ người dùng.
Bước 1: Thu thập dữ liệu từ máy móc
Cảm biến và thiết bị đo ghi nhận các thông số như nhiệt độ, áp suất, tốc độ motor rồi gửi tín hiệu về PLC để xử lý. Dữ liệu này được sử dụng để theo dõi trạng thái máy và phát hiện những bất thường trong quá trình vận hành.
Bước 2: Truyền dữ liệu từ PLC đến HMI
PLC gửi các thông số cần giám sát đến HMI thông qua kết nối truyền thông như Ethernet, RS-485 hoặc các giao thức tương thích. Nếu cấu hình kết nối hoặc địa chỉ dữ liệu không chính xác, HMI có thể không hiển thị thông tin dù máy vẫn đang chạy.
Bước 3: Hiển thị thông tin trên giao diện
HMI thể hiện dữ liệu dưới dạng số liệu, biểu đồ, biểu tượng trạng thái hoặc cảnh báo lỗi. Nhờ đó, người vận hành có thể theo dõi tốc độ motor, trạng thái biến tần và tình trạng máy ngay trên màn hình.
Bước 4: Người vận hành gửi lệnh điều khiển
Người dùng có thể nhập thông số, chọn chế độ vận hành hoặc gửi lệnh chạy/dừng máy trực tiếp trên HMI. Lệnh được truyền đến PLC hoặc thiết bị điều khiển; PLC sẽ kiểm tra các điều kiện liên động trước khi thực hiện để hạn chế thao tác sai và đảm bảo quy trình vận hành.

Sau khi hiểu HMI là gì và hoạt động theo nguyên lý nào, doanh nghiệp có thể đánh giá thiết bị dựa trên những công việc cần thực hiện trong thực tế sản xuất.
1. Giám sát motor và biến tần
HMI có thể hiển thị tần số, dòng điện, tốc độ đặt và trạng thái vận hành của motor thông qua PLC hoặc kết nối trực tiếp với thiết bị hỗ trợ. Nhờ đó, người vận hành dễ theo dõi tình trạng máy và nhận biết những thay đổi bất thường trong quá trình sản xuất.
2. Điều khiển dây chuyền sản xuất
Với dây chuyền gồm nhiều băng tải, motor và cơ cấu chấp hành, HMI giúp người vận hành lựa chọn chế độ chạy tự động hoặc bằng tay, theo dõi trạng thái từng công đoạn và thực hiện các thao tác theo quyền được cấp. Giao diện được thiết kế rõ ràng cũng giúp nhân sự mới dễ làm quen với quy trình vận hành.
3. Hiển thị cảnh báo và hỗ trợ bảo trì
HMI có thể hiển thị mã lỗi, thời điểm phát sinh hoặc thông tin hướng dẫn kiểm tra nếu hệ thống được lập trình đầy đủ. Đội ngũ bảo trì nhờ đó có thêm dữ liệu để khoanh vùng sự cố, thay vì phải kiểm tra toàn bộ dây chuyền ngay từ đầu.
Tuy nhiên, HMI chỉ hiển thị những dữ liệu được cung cấp và cấu hình trong chương trình. Nếu doanh nghiệp muốn lưu lịch sử lỗi, thống kê thời gian dừng máy hoặc theo dõi xu hướng vận hành, cần lựa chọn thiết bị và thiết kế chức năng lưu trữ phù hợp.
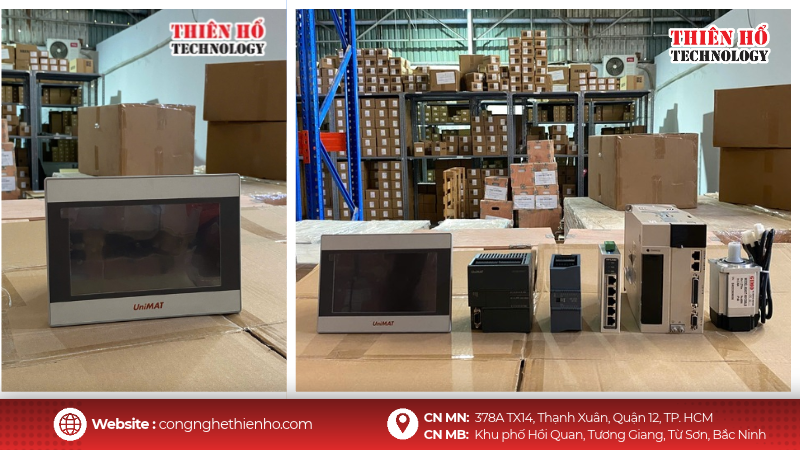
Trước khi đầu tư, doanh nghiệp cần xác định rõ số lượng thông số cần theo dõi, các chức năng điều khiển, yêu cầu lưu dữ liệu và vị trí lắp đặt. Với máy đơn lẻ, một màn hình có cấu hình vừa đủ có thể đáp ứng nhu cầu; trong khi dây chuyền phức tạp có thể cần giao diện nhiều trang, phân quyền người dùng và kết nối với hệ thống giám sát cấp cao hơn.
Khả năng tương thích với PLC và biến tần cũng cần được kiểm tra ngay từ đầu. Cần xác định giao thức truyền thông, cổng kết nối, phần mềm lập trình và cách trao đổi dữ liệu giữa các thiết bị để hạn chế lỗi tích hợp khi đưa hệ thống vào vận hành.
Ngoài ra, môi trường lắp đặt có thể ảnh hưởng đến tuổi thọ thiết bị. Những khu vực nhiều bụi, độ ẩm cao hoặc có rung động cần được xem xét về cấp bảo vệ, vị trí lắp đặt và điều kiện làm mát. Doanh nghiệp cũng nên quan tâm đến khả năng sao lưu chương trình, tài liệu cấu hình và việc hỗ trợ kỹ thuật khi cần thay đổi hệ thống.
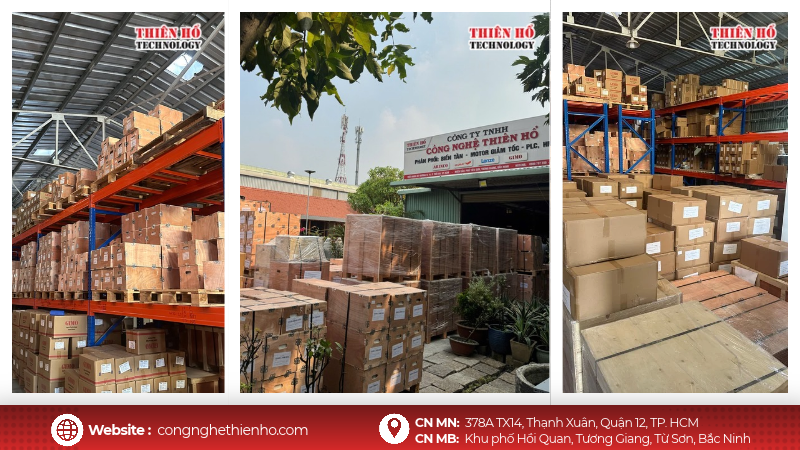
Thiên Hổ Technology cung cấp các thiết bị phục vụ hệ thống truyền động và tự động hóa công nghiệp, bao gồm biến tần ARINCO, motor giảm tốc GIMO, servo, PLC, HMI và các thiết bị điều khiển liên quan. Việc lựa chọn thiết bị cần dựa trên đặc tính máy móc, yêu cầu vận hành và khả năng kết nối với hệ thống hiện có của doanh nghiệp.
Với nhu cầu tích hợp HMI vào dây chuyền, doanh nghiệp nên xác định trước loại PLC đang sử dụng, các thông số cần giám sát và những thao tác người vận hành cần thực hiện. Dựa trên thông tin này, Thiên Hổ Technology có thể hỗ trợ trao đổi phương án thiết bị phù hợp, giúp doanh nghiệp thuận tiện hơn trong quá trình lựa chọn và triển khai hệ thống.
Nếu nhà máy đang cần nâng cấp giao diện vận hành hoặc kết nối HMI với PLC, biến tần và motor, doanh nghiệp có thể liên hệ Thiên Hổ Technology để trao đổi nhu cầu thực tế trước khi lựa chọn cấu hình.
Kết luận
Hiểu rõ HMI là gì và hoạt động theo nguyên lý nào giúp doanh nghiệp lựa chọn thiết bị phù hợp với nhu cầu giám sát và điều khiển trong nhà máy. HMI phát huy hiệu quả khi được tích hợp đồng bộ với PLC, biến tần và các thiết bị liên quan, đồng thời có giao diện rõ ràng, dữ liệu chính xác và chương trình điều khiển phù hợp.
Đối với các nhà máy đang triển khai hoặc nâng cấp hệ thống tự động hóa, việc đánh giá kỹ nhu cầu vận hành và khả năng kết nối trước khi đầu tư sẽ giúp hạn chế phát sinh trong quá trình tích hợp, đồng thời tạo thuận lợi cho công tác bảo trì và mở rộng hệ thống về sau.
1. HMI có hoạt động độc lập mà không cần PLC không? Có, trong một số ứng dụng HMI có thể giao tiếp trực tiếp với thiết bị hỗ trợ hoặc thực hiện các chức năng độc lập. Tuy nhiên, trong hệ thống điều khiển máy móc công nghiệp, HMI thường kết nối với PLC để hiển thị dữ liệu và gửi lệnh vận hành.
2. HMI có kết nối được với biến tần không? Có, nếu HMI và biến tần hỗ trợ giao thức truyền thông tương thích. Tùy cấu hình, HMI có thể đọc tần số, dòng điện, trạng thái lỗi hoặc gửi giá trị đặt đến biến tần.
3. HMI có thay thế được nút nhấn và đèn báo không? HMI có thể thay thế một phần nút nhấn và đèn báo trong các thao tác vận hành thông thường. Tuy nhiên, nút dừng khẩn cấp và các chức năng an toàn cần được thiết kế riêng theo yêu cầu an toàn máy, không nên phụ thuộc hoàn toàn vào HMI thông thường.
4. Vì sao HMI không hiển thị dữ liệu từ PLC? Nguyên nhân có thể nằm ở dây cáp, địa chỉ kết nối, giao thức truyền thông hoặc cách khai báo biến dữ liệu. Khi kiểm tra, nên xác minh lần lượt trạng thái kết nối và cấu hình truyền thông trước khi thay thế thiết bị.
5. Khi nào nhà máy nên đầu tư HMI? HMI phù hợp khi doanh nghiệp cần tập trung thông tin vận hành, điều chỉnh thông số thường xuyên, theo dõi cảnh báo hoặc quản lý nhiều công đoạn trên cùng một giao diện. Cấu hình nên được lựa chọn dựa trên mức độ phức tạp của hệ thống và nhu cầu sử dụng thực tế.